


Top 50 Popular Supplier
15/05/2555 12:56 น. ,
อ่าน 33,918 ครั้ง

ขอทราบวิธีการเขียนโปรแกรม Tap เกลียว (Cnc-Milling)

15/05/2555 12:56 น. |
ลักษณะชิ้นงานของผมคือ ทำเกลียวด้วย machine tap(spiral) เกลียวที่ใช้ประจำคือ M3 และ M4 เป็นหลัก (ชิ้นงานส่วนใหญ่เป็นอลูฯ) ขอคำปรึกษาในการเขียน G-code สำหรับเครื่อง Cnc-Milling ต้องใช้คำสั่งอะไร ยังไง ครับ |
ความคิดเห็นทั้งหมด 7 รายการ |
ความคิดเห็นที่ 1
|
15/05/2555 15:18 น. |
G74 X_ Y_ Z_ F_ ; (เกลียวซ้าย) G84 X_ Y_ R_ Z_ Q_ F_ ; (เกลียวขวา) F = SxP (ความเร็วรอบของ Spindle คูณ ระยะพิช) |
ความคิดเห็นที่ 2
|
15/05/2555 22:12 น. |
ขอบคุณมากครับ |
ความคิดเห็นที่ 3
|
16/05/2555 18:18 น. |
*เอาแบบเต็มๆ ครับ* % T03 M06 G0 G90 G54 X-162. Y33. S400 M3 G43 Z100. H3 Z20. M29 G98 G84 Z-35. Q5. R3. F240. (ความเร็วรอบ คูณ ระยะพีชเกลียว) X-132. X132. X162. Y-33. X132. X-132. X-162. X-60. Y110. X60. Y0. Y-110. X-60. Y0. G00 Z100. M30 % |
ความคิดเห็นที่ 4
|
11/01/2556 16:15 น. |
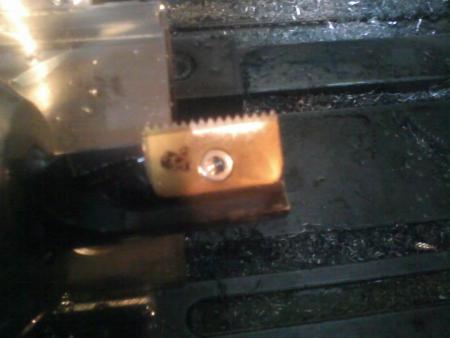
ลองไปใช้กันดูครับmaco programไว้ทำเกลียวรูใหญ่ๆที่ไม่มีดอกต๊าปแต่ใช้พวกเม็ดมีดทำเกลียวสำหรับเครื่อง3แกน ผมเขียนไว้ใช้เองสำหรับเครื่อง cnc คอลโทรล fanuc 18m ที่ใช้งานอยู่ ตัวอย่างทีเห็นในโปรแกรมคือ ทำเกลียวm48 pitch2.0 ทีตำแหน่ง x50,y20 รูก่อนทำเกลียวโต46 ตัดเกลียวลึก(z)10mm ในการตัดเกลียว1รอบระยะZจะลึกลงเท่ากับระยะพิท(เริ่มตัดที่ระยะZ-8ตัด1รอบระยะZจะเป็น-10แต่ควรเผื่อความลึกไว้ในกรณีรูทะลุ) ป.ล.ตัวอย่างโปรแกรมนี้ใช้เม็ดมีดตัดเกลียว p2mmตามรูป แต่ถ้าใช้มีดฟันเดียวแบบมีดควักให้เริ่มที่Z0(#509=0) จำนวนครั้ง(#510)=ความลึกรวม/ระยะพิท เช่นตาม ต.ย. เกลียวลึก10จะได้10/2=5***จำนวนครั้งต้องเป็นเลขลงตัวห้ามมีจุดทศนิยม*** และที่สำคัญรูในของเกลียวต้องโตกว่าขนาดdaimeterของtoolอย่างน้อยที่สุด2mm(เป็นค่าคงที่เขียนไว้ในmaco program) ลองไปใช้กันดูครับ... ถ้ามีขนาดใหม่ตำแหน่งใหม่มาก็แก้แค่O8100ส่วนsub pro.ไม่ต้องไปทำอะไรแล้วครับ O8100(MACROPRO. FOR THERAD) #500=54 (NO WORK CORDINETE) #501=1 (TOOL NO.) #502=29. (TOOL DAI.) =>ขนาดdaimeterของtool #503=1000 (SPINDEL SPEED) #504=50. (CENTER POS. X)=>จุดศูนย์กลางของรูเกลียวในแกน X #505=30. (CENTER POS. Y)=>จุดศูนย์กลางของรูเกลียวในแกน y #506=46. (INSIDE HOLE DAI.) =>รูในที่เมทชีนมาหรือเมทชีบนเครื่อง #507=48. (OUTSIDE HOLE DAI.) =>โตนอกของเกลียว #508=2. (PITCH) =>ระยะพิทของเกลียว #509=-8. (START DEPTH OF CUT) =>เริ่มตัดเกลียวที่ระยะ Z #510=1 (NUMBER OF CUT) =>จำนวนครั้ง(รอบ)ในการตัด #511=100 (CUT FEED) M98 P8110 M09 M05 G0 G91 G28 Z0 G91 G28 Y0 M30 O8110 #512=#502/2 (TOOL DAI/2) #513=#506/2 ('INSIDE HOLE DAI./2) #514=#507/2 (OUTSIDE HOLE DAI./2) #515=#508/2 (PITCH/2) #516=#504+#514 (X+) #517=#504-#514 (X-) #518=#516-#512 ((X+)-(TOOL/2)) #519=#517+#512 ((X-)-(TOOL/2)) #520=[[#513-#512]-1.](X START) #521=#514-#512 (R) G40 G80 G91 G0 G28 Z0 G#500 T#501 M06 M03 S#503 G0 X#504 Y#505 G43 Z3. H#501 M8 G1 Z#509 F500 #522=#509-#515 X#520 X#518 F#511 M98 P8111 L#510 G0 X#504 Z3. M99 O8111 G02 X#519 Y#505 Z#522 R#521 #522=#522-#515 G02 X#518 Y#505 Z#522 R#521 #522=#522-#515 M99 % |
ความคิดเห็นที่ 5
|
12/06/2556 14:23 น. |
การทำเกลียว taper(BSPT)ด้วยการเขียน macro ได้ไหมครับ |
ความคิดเห็นที่ 6
|
17/11/2557 15:27 น. |
ีมีที่เรียน macro program cnc มัยคับ |
ความคิดเห็นที่ 7
|
16/05/2561 09:34 น. |
อยากทราบรอบของแต่ละ M ว่าคำนวณแบบไหนอ่ะครับ |
ความคิดเห็นทั้งหมด 7 รายการ |
28 October 2026


:: MEMBER LOGIN
:: OUR SPONSORS
|
|
Copyright© 9engineer.com, All rights reserved. Tel. 086-1222078 Email: no-reply@9engineer.com (Powered By : SiamWebMaker.in.th)